열관리 설비
화성 공정은 셀 온도를 25±2℃로 유지해야 합니다. 서산 기가팩토리는 화성실에만 3,200RT 규모의 별도 냉동기를 운용합니다.
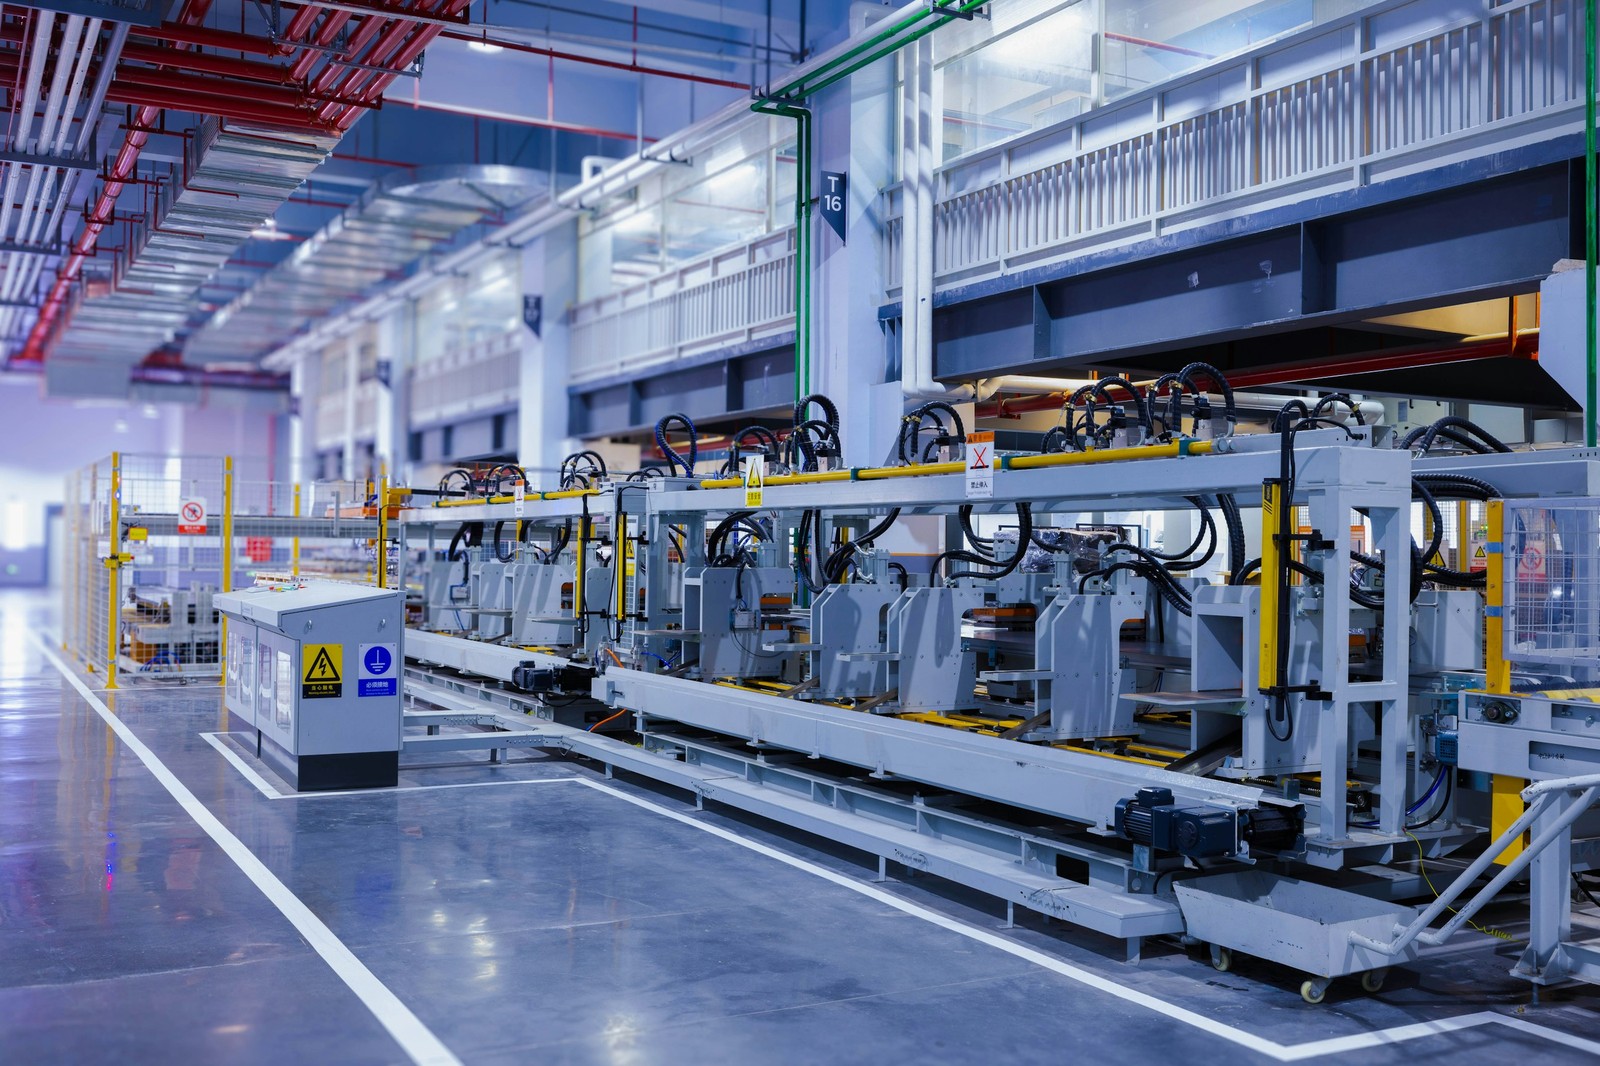
서산은 파우치, 청주는 원통형, 새만금은 소재. 공장마다 한 가지를 깊게 합니다.
생산 거점은 무엇을 만드느냐에 따라 설비 구성이 완전히 달라집니다. 파우치형 셀 라인은 적층·탭 용접·파우치 성형 설비가 중심이고, 원통형 라인은 권취·비딩·크림핑 설비가 중심입니다. 두 라인은 같은 건물에 들어갈 수 없을 정도로 다릅니다.
그래서 한빛에너지셀은 공장별로 폼팩터를 나눠 배치했습니다. 서산은 파우치·각형, 청주는 원통형, 새만금은 소재입니다. 라인 전환 손실을 없애고 각 공장이 한 가지를 깊게 하도록 한 배치입니다.
| 공장 | 생산 품목 | 캐파 | 가동 | 라인 수 |
|---|---|---|---|---|
| 서산 기가팩토리 | 파우치형·각형 자동차전지 | 46 GWh | 2019 | 2 (3라인 건설 중) |
| 청주 1공장 | 18650 원통형 | 14 GWh | 2009 전환 | 3 |
| 청주 2공장 | 21700·46120 원통형 | 22 GWh | 2014 | 4 (46120 파일럿 1) |
| 새만금 소재공장 | 양극재·분리막·전해액 | 양극재 6.4만 톤 | 2020 | 소재 5개 계열 |
| 헝가리 공장 | 파우치형 자동차전지 | 22 GWh | 2017 | 2 |
| 미국 미시간 공장 | 각형 자동차전지·ESS 셀 | 18 GWh | 2023 | 2 |
| 말레이시아 공장 | 18650·21700 원통형 | 12 GWh | 2021 | 3 |
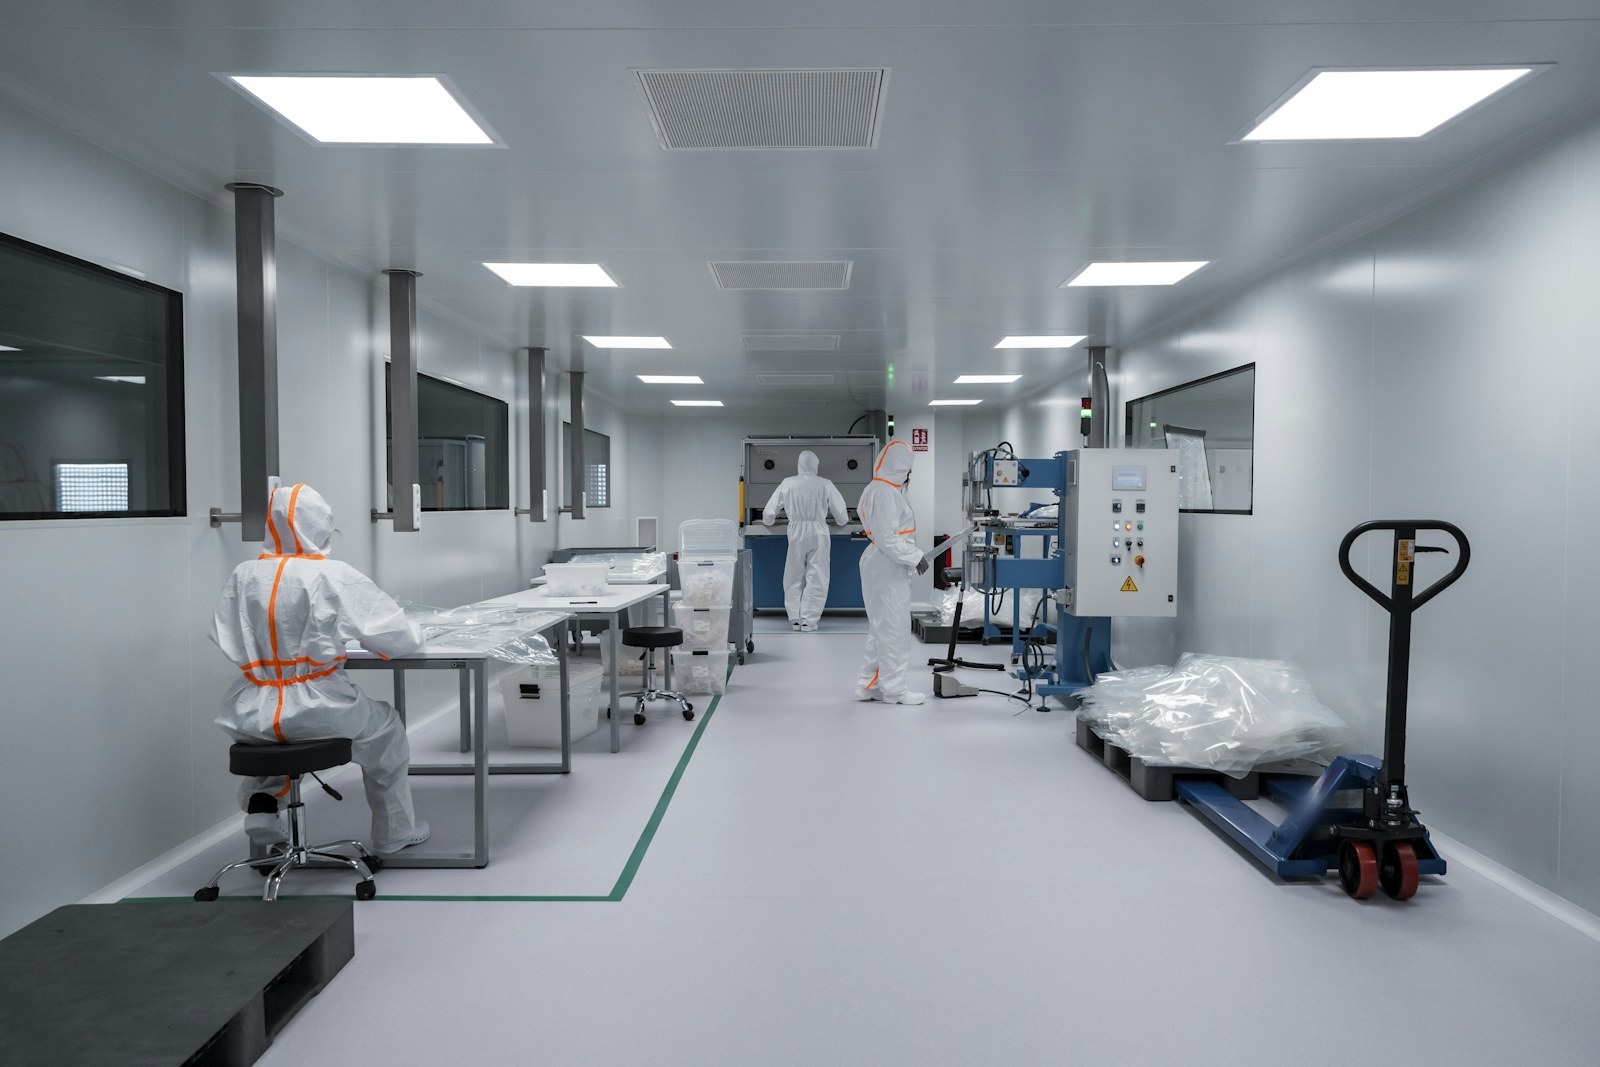
전극 공정은 ISO Class 8, 조립 공정은 ISO Class 7을 유지합니다. 리튬은 수분과 만나면 즉시 반응하기 때문에 조립실 노점은 -45℃ 이하로 관리하며, 전해액 주액실은 -55℃ 이하를 요구합니다.
노점이 기준을 벗어나면 라인은 자동 정지합니다. 이 인터록은 생산 관리 시스템에서 해제할 수 없으며, 해제 권한은 안전환경본부장에게만 있습니다. 2025년 노점 이탈로 인한 자동 정지는 총 11회 발생했고, 평균 복구 시간은 34분이었습니다.
양극·음극 슬러리를 배합해 집전체에 코팅하고 건조·압연합니다. 코팅 두께 편차는 ±1.2μm 이내로 관리하며, 인라인 β선 두께계가 100% 측정합니다.
폼팩터에 따라 적층(파우치·각형) 또는 권취(원통형)합니다. 탭 용접은 레이저 방식이며 용접 후 인장 시험을 로트 단위로 실시합니다.
전해액을 주입하고 초기 충방전으로 SEI 피막을 형성합니다. 화성 프로파일은 셀 모델별로 다르며 12~36시간이 소요됩니다.
상온 96시간 에이징 후 자가방전량을 측정합니다. OCV 강하가 기준을 넘으면 전수 X-ray 검사로 내부 이물을 확인합니다.
품질보증본부가 로트별 시험 성적을 검토해 출하를 판정합니다. 사업 부문은 이 판정을 뒤집을 수 없습니다.
화성 공정은 셀 온도를 25±2℃로 유지해야 합니다. 서산 기가팩토리는 화성실에만 3,200RT 규모의 별도 냉동기를 운용합니다.
전 공장 전극·조립동에 조기 감지 흡입식 감지기와 질소 소화 설비를 갖췄습니다. 화성실은 셀 랙 단위로 구획을 나눠 확산을 차단합니다.
서산 기가팩토리는 154kV 특고압을 직접 수전합니다. 정전 시 화성 중인 셀을 안전 상태로 유도하는 UPS 용량을 별도로 확보했습니다.