공정능력 관리
치명 특성은 Cpk 1.67 이상을 유지합니다. 1.33 미만으로 떨어지면 즉시 원인을 조사하고 개선할 때까지 전수 검사로 전환합니다.
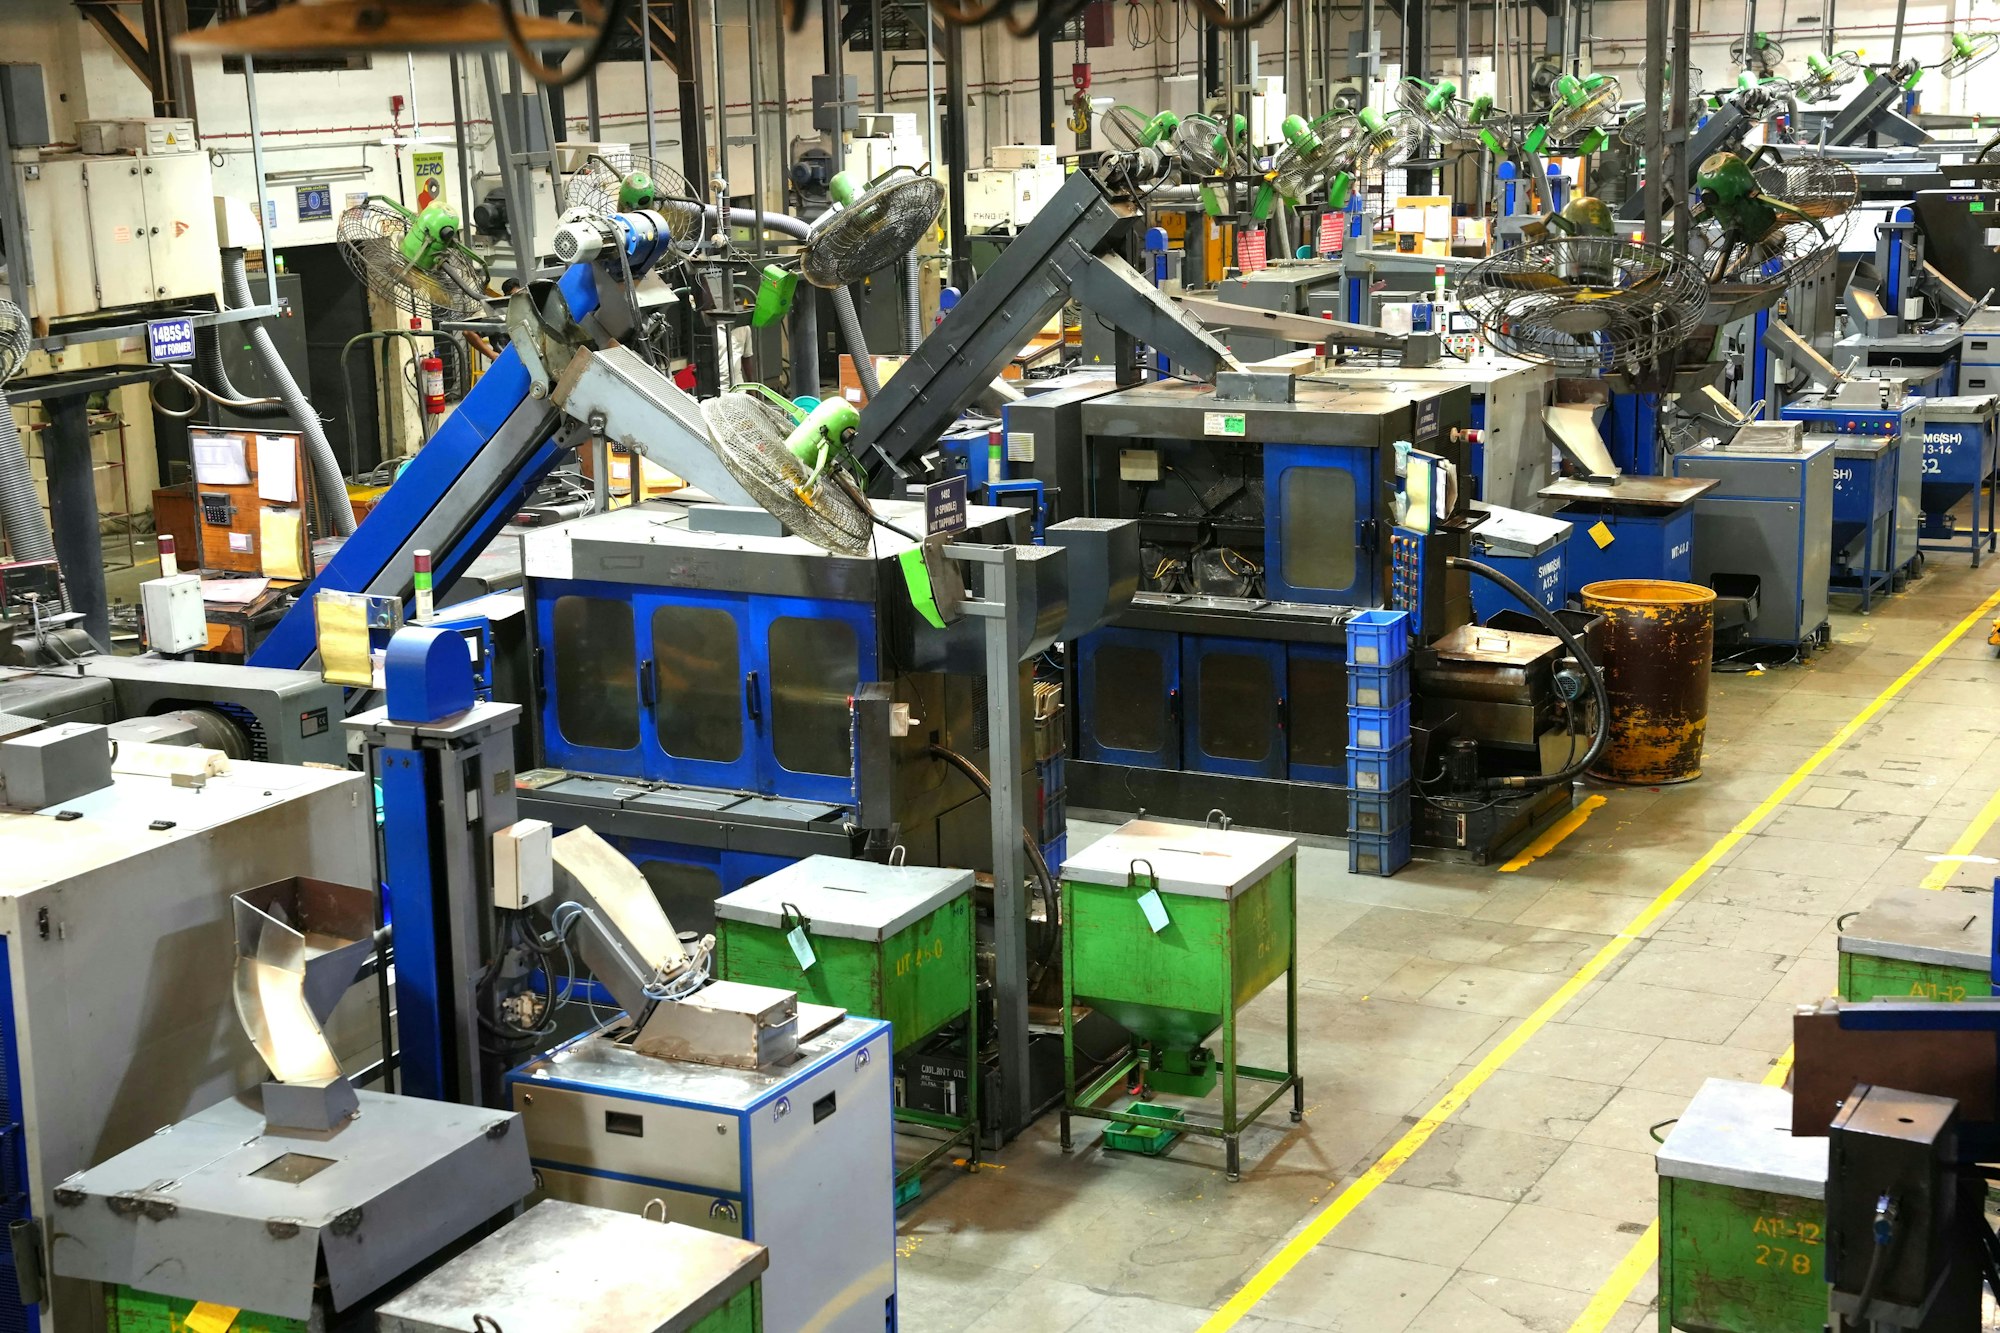
성분·치수·표면 상태를 검사합니다. 알루미늄 빌릿은 발광분광분석으로 전수 성분을 확인하고 로트 번호를 부여합니다.
단조·주조·사출로 형상의 기초를 만듭니다. 이 단계에서 결정되는 조직과 내부 결함은 이후 공정으로 고칠 수 없습니다.
용체화와 시효, 침탄과 담금질로 강도를 확보합니다. 로 안 온도 편차와 체류 시간을 로트별로 기록합니다.
5축 가공과 선삭, 연삭으로 최종 치수를 만듭니다. 중요 치수는 가공 직후 자동 계측합니다.
도장·도금·코팅으로 내식성과 표면 특성을 부여합니다. 막 두께는 전수 또는 정기 샘플로 측정합니다.
부품을 결합하고 체결 토크와 삽입력을 실시간 관리합니다. 규격을 벗어난 체결은 라인이 자동으로 표시합니다.
조립 후 성능을 전수 시험합니다. 기밀·압력·감쇠력·전기 특성 등 제품별로 다른 항목을 측정합니다.
고객사 요구 포장 규격에 맞춰 포장하고 출하 검사를 거칩니다. 모든 부품에 추적 코드가 부여됩니다.
공정 관리의 핵심은 「무엇을 기록할 것인가」입니다. 모든 것을 기록하면 자료가 쌓이기만 하고 쓰이지 않습니다. 필요한 것만 기록해야 문제가 생겼을 때 빨리 찾을 수 있습니다.
미래모빌 테크는 설계 단계의 고장모드 분석에서 도출한 치명 특성만 필수 기록 항목으로 지정합니다. 치명 특성은 부품당 평균 14개이며, 이 항목들은 예외 없이 전수 또는 정해진 주기로 기록합니다.
기록은 부품 일련번호와 연결됩니다. 필드에서 문제가 생기면 그 부품이 언제, 어느 라인에서, 어떤 조건으로 만들어졌는지 하루 안에 확인할 수 있습니다. 기록 보관 기간은 15년입니다.
| 공정 | 관리 항목 | 측정 주기 | 관리 기준 |
|---|---|---|---|
| 단조 | 가열 온도, 형타 하중, 금형 온도 | 전수 자동 기록 | 온도 ±8℃, 하중 ±5% |
| 다이캐스팅 | 용탕 온도, 사출 속도, 형체력 | 전수 자동 기록 | 온도 ±10℃, 속도 ±0.3m/s |
| 열처리 | 로 온도 프로파일, 체류 시간 | 로트별 | 온도 편차 ±5℃ |
| 가공 | 중요 치수, 공구 부하 | 전수 자동 계측 | Cpk 1.67 이상 |
| 도장 | 막 두께, 부착력 | 시간당 3점 | 20㎛ 이상, 부착 등급 0 |
| 조립 | 체결 토크, 삽입력 | 전수 기록 | 토크 ±8% |
| 기능 시험 | 제품별 성능 지표 | 전수 | 규격 범위 내 |
담당 엔지니어가 영업일 기준 2일 이내에 적용 가능성과 개발 일정 초안으로 회신드립니다.