설비 가동률 관리
주요 설비에 진동·전류 센서를 붙여 이상 징후를 예측합니다. 2025년 계획외 정지 시간은 설비 가동시간의 1.2% 였습니다.
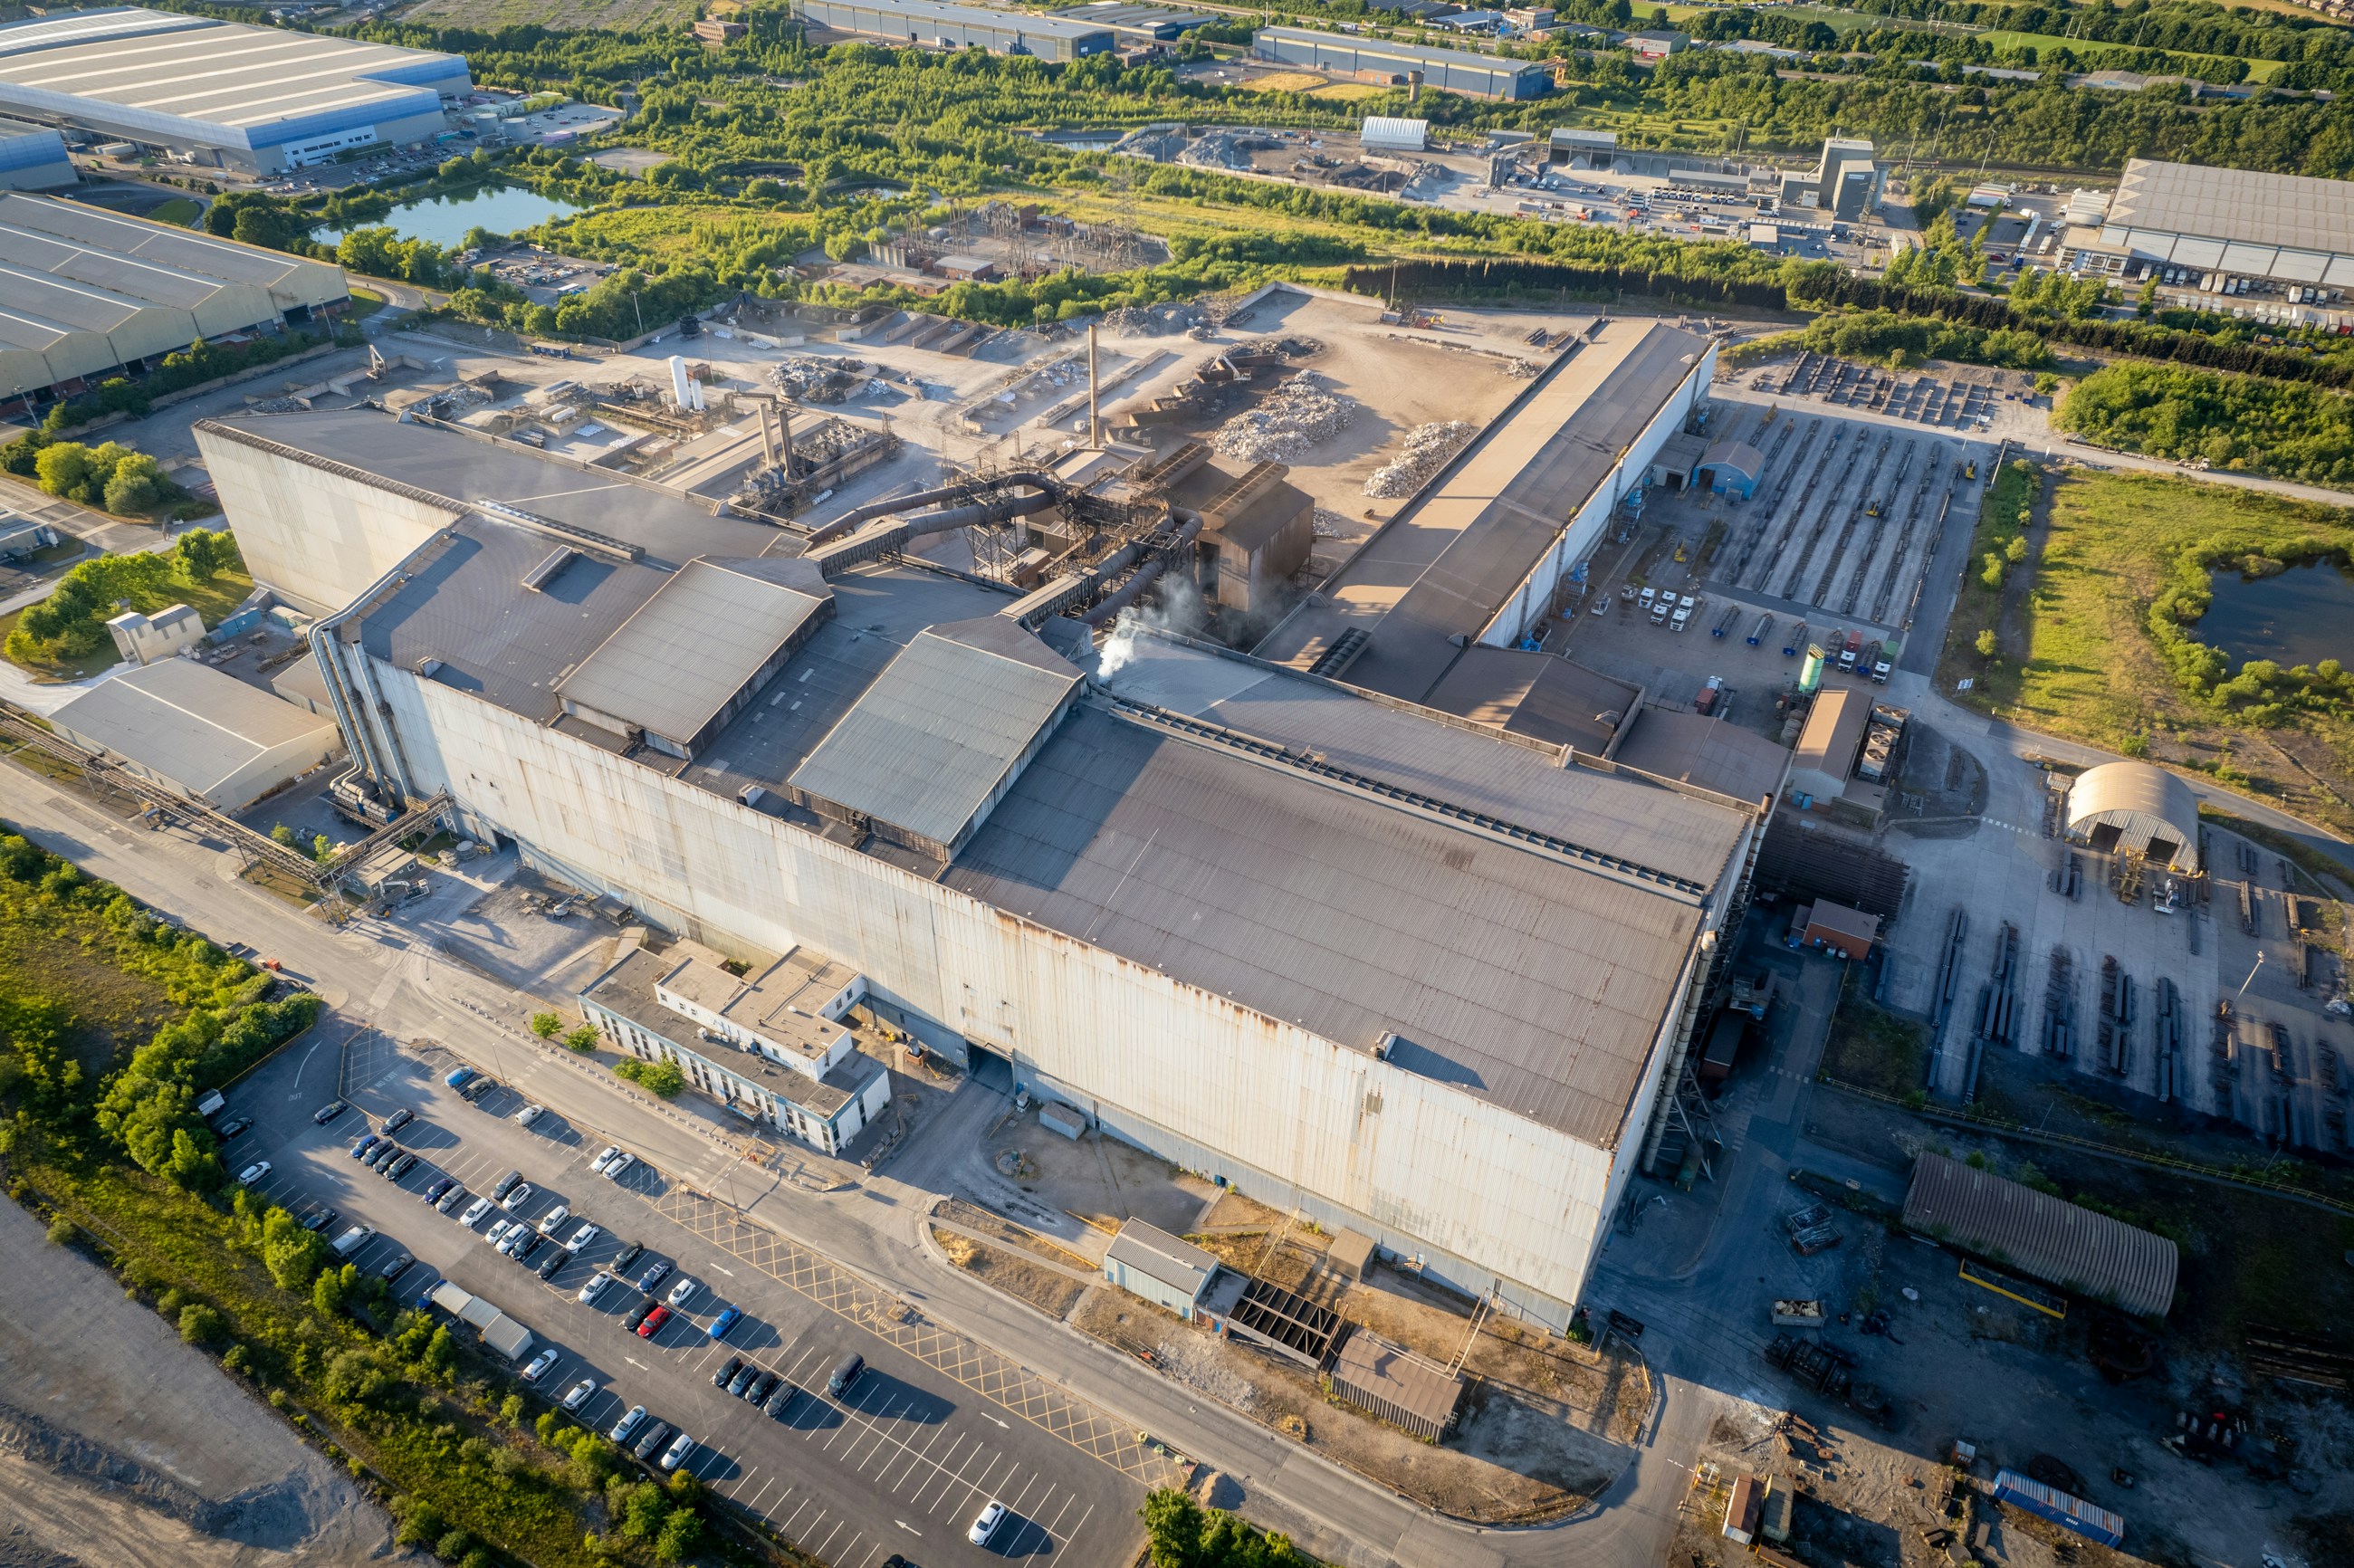
| 사업장 | 위치 | 부지 | 인원 | 주요 설비 |
|---|---|---|---|---|
| 본사·전장공장 | 경기 화성 | 112,000㎡ | 1,320명 | SMT 라인 34개, 청정실 6실, EMC 챔버 2실 |
| 섀시공장 | 경남 창원 | 138,000㎡ | 1,180명 | 단조 프레스 9기, 다이캐스팅 18기, 5축 가공기 74대 |
| 전동화공장 | 충남 아산 | 96,000㎡ | 860명 | 권선기 46대, 함침 설비 12기, 다이나모 12기 |
| 열관리·램프공장 | 광주 | 74,000㎡ | 640명 | 사출성형기 96대, 브레이징 로 8기, 기밀시험대 22기 |
| 기술연구소 | 대전 | 41,000㎡ | 860명 | 무향실 3실, 환경챔버 88기, 내구 주행로 3.2km |
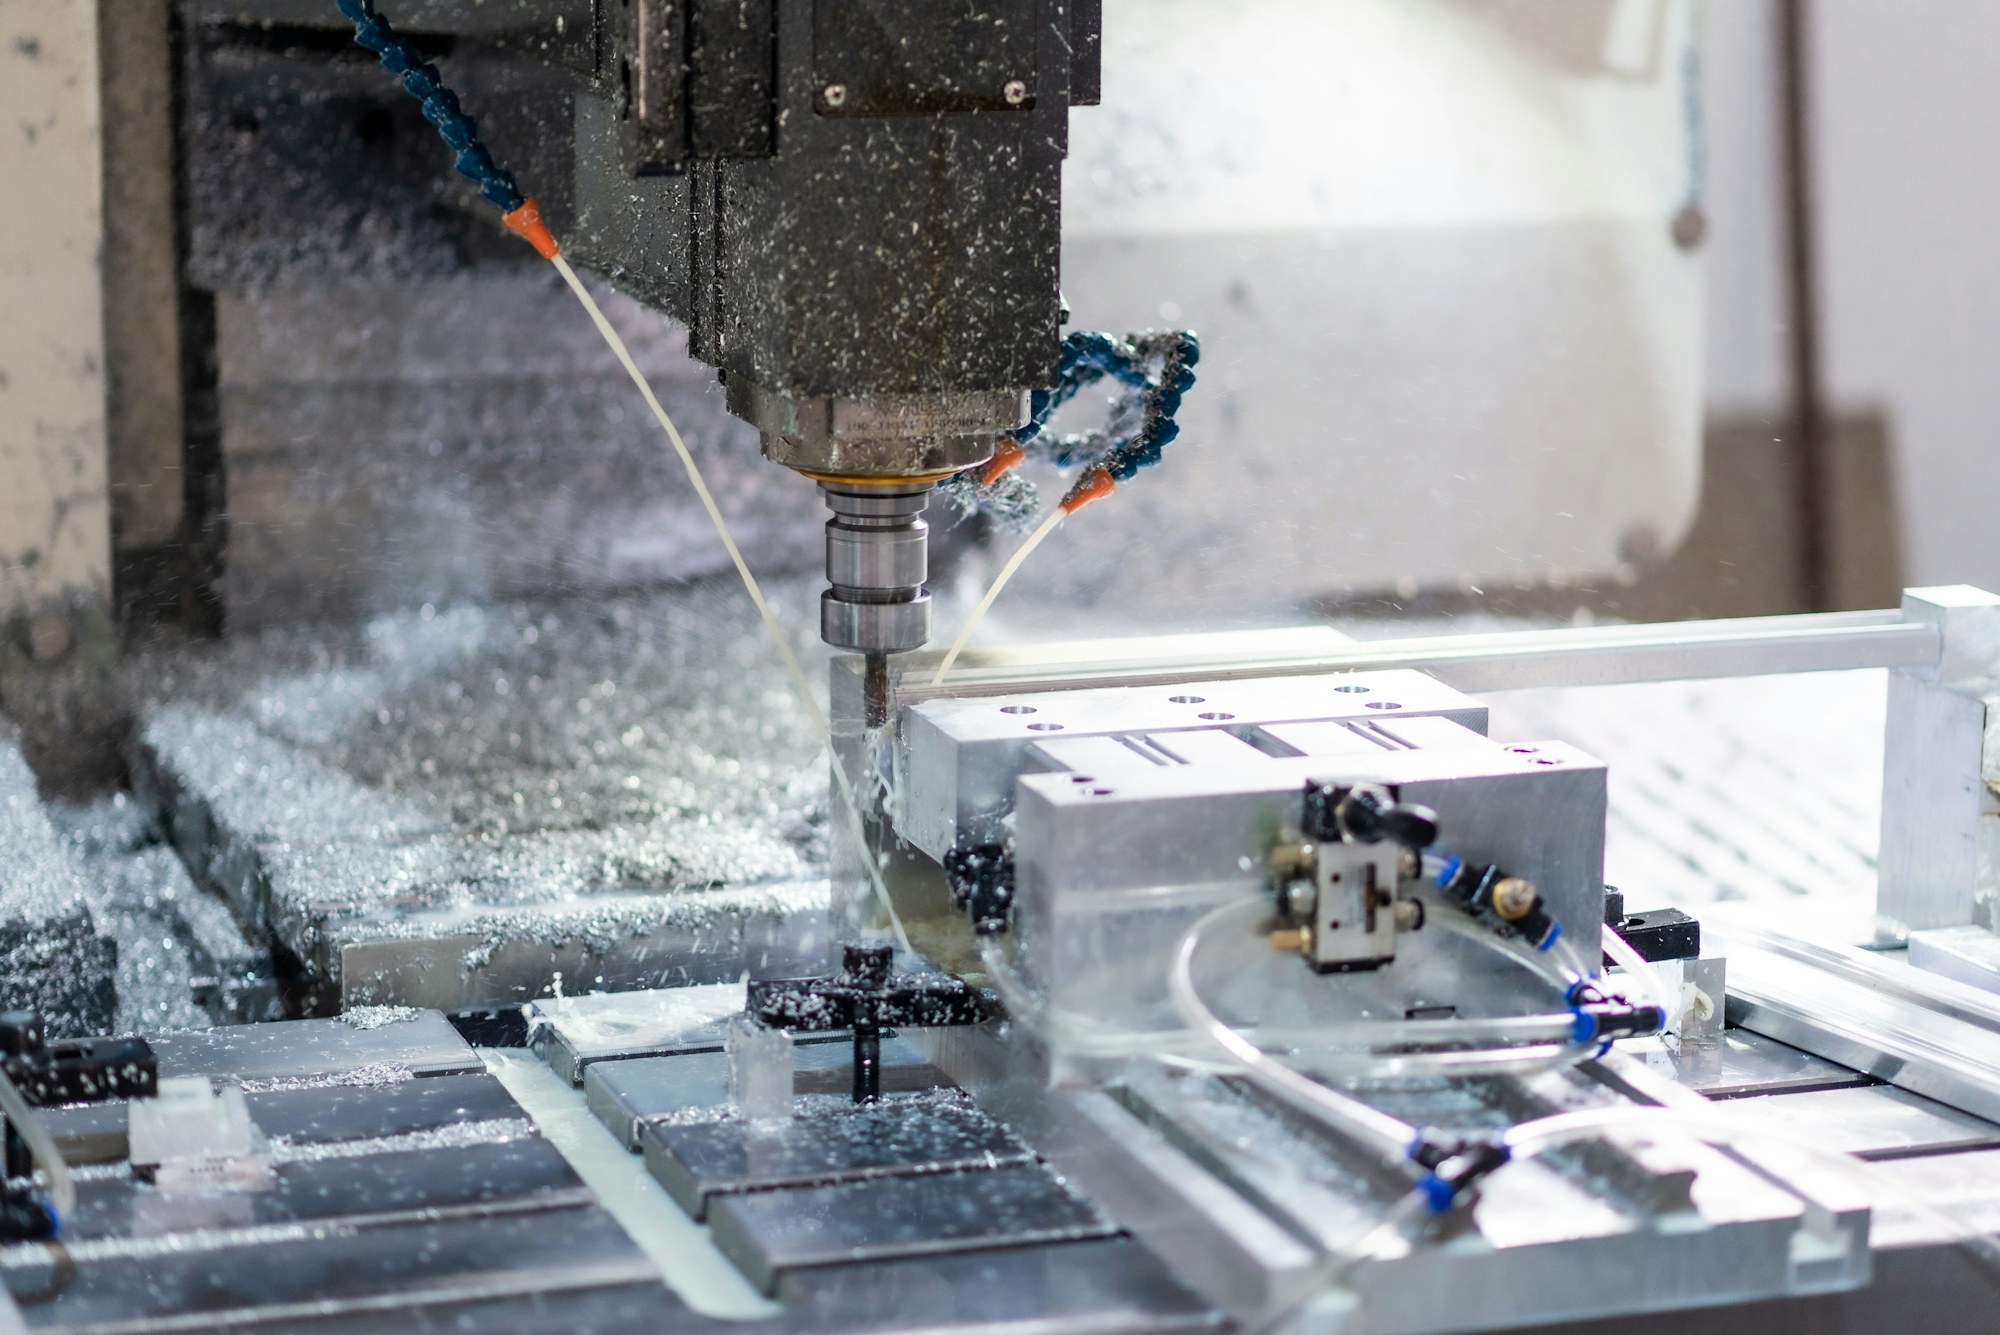
섀시 부품은 소재가 성능의 절반입니다. 캘리퍼 하우징의 알루미늄 단조 조직이 거칠면 제동압을 받을 때 미세 변형이 커지고, 그 변형이 패드 편마모로 이어집니다.
창원공장은 400톤에서 2,500톤까지 9기의 단조 프레스를 운영하며 가열 온도와 형타 속도를 부품별로 다르게 관리합니다. 단조 후에는 T6 열처리를 거쳐 인장강도 310MPa 이상을 확보합니다.
가공은 5축 가공기 74대와 터닝센터 118대가 담당합니다. 캘리퍼 보어 진원도는 0.008mm 이내로 관리하며, 전수 검사 후 조립 라인으로 넘깁니다.
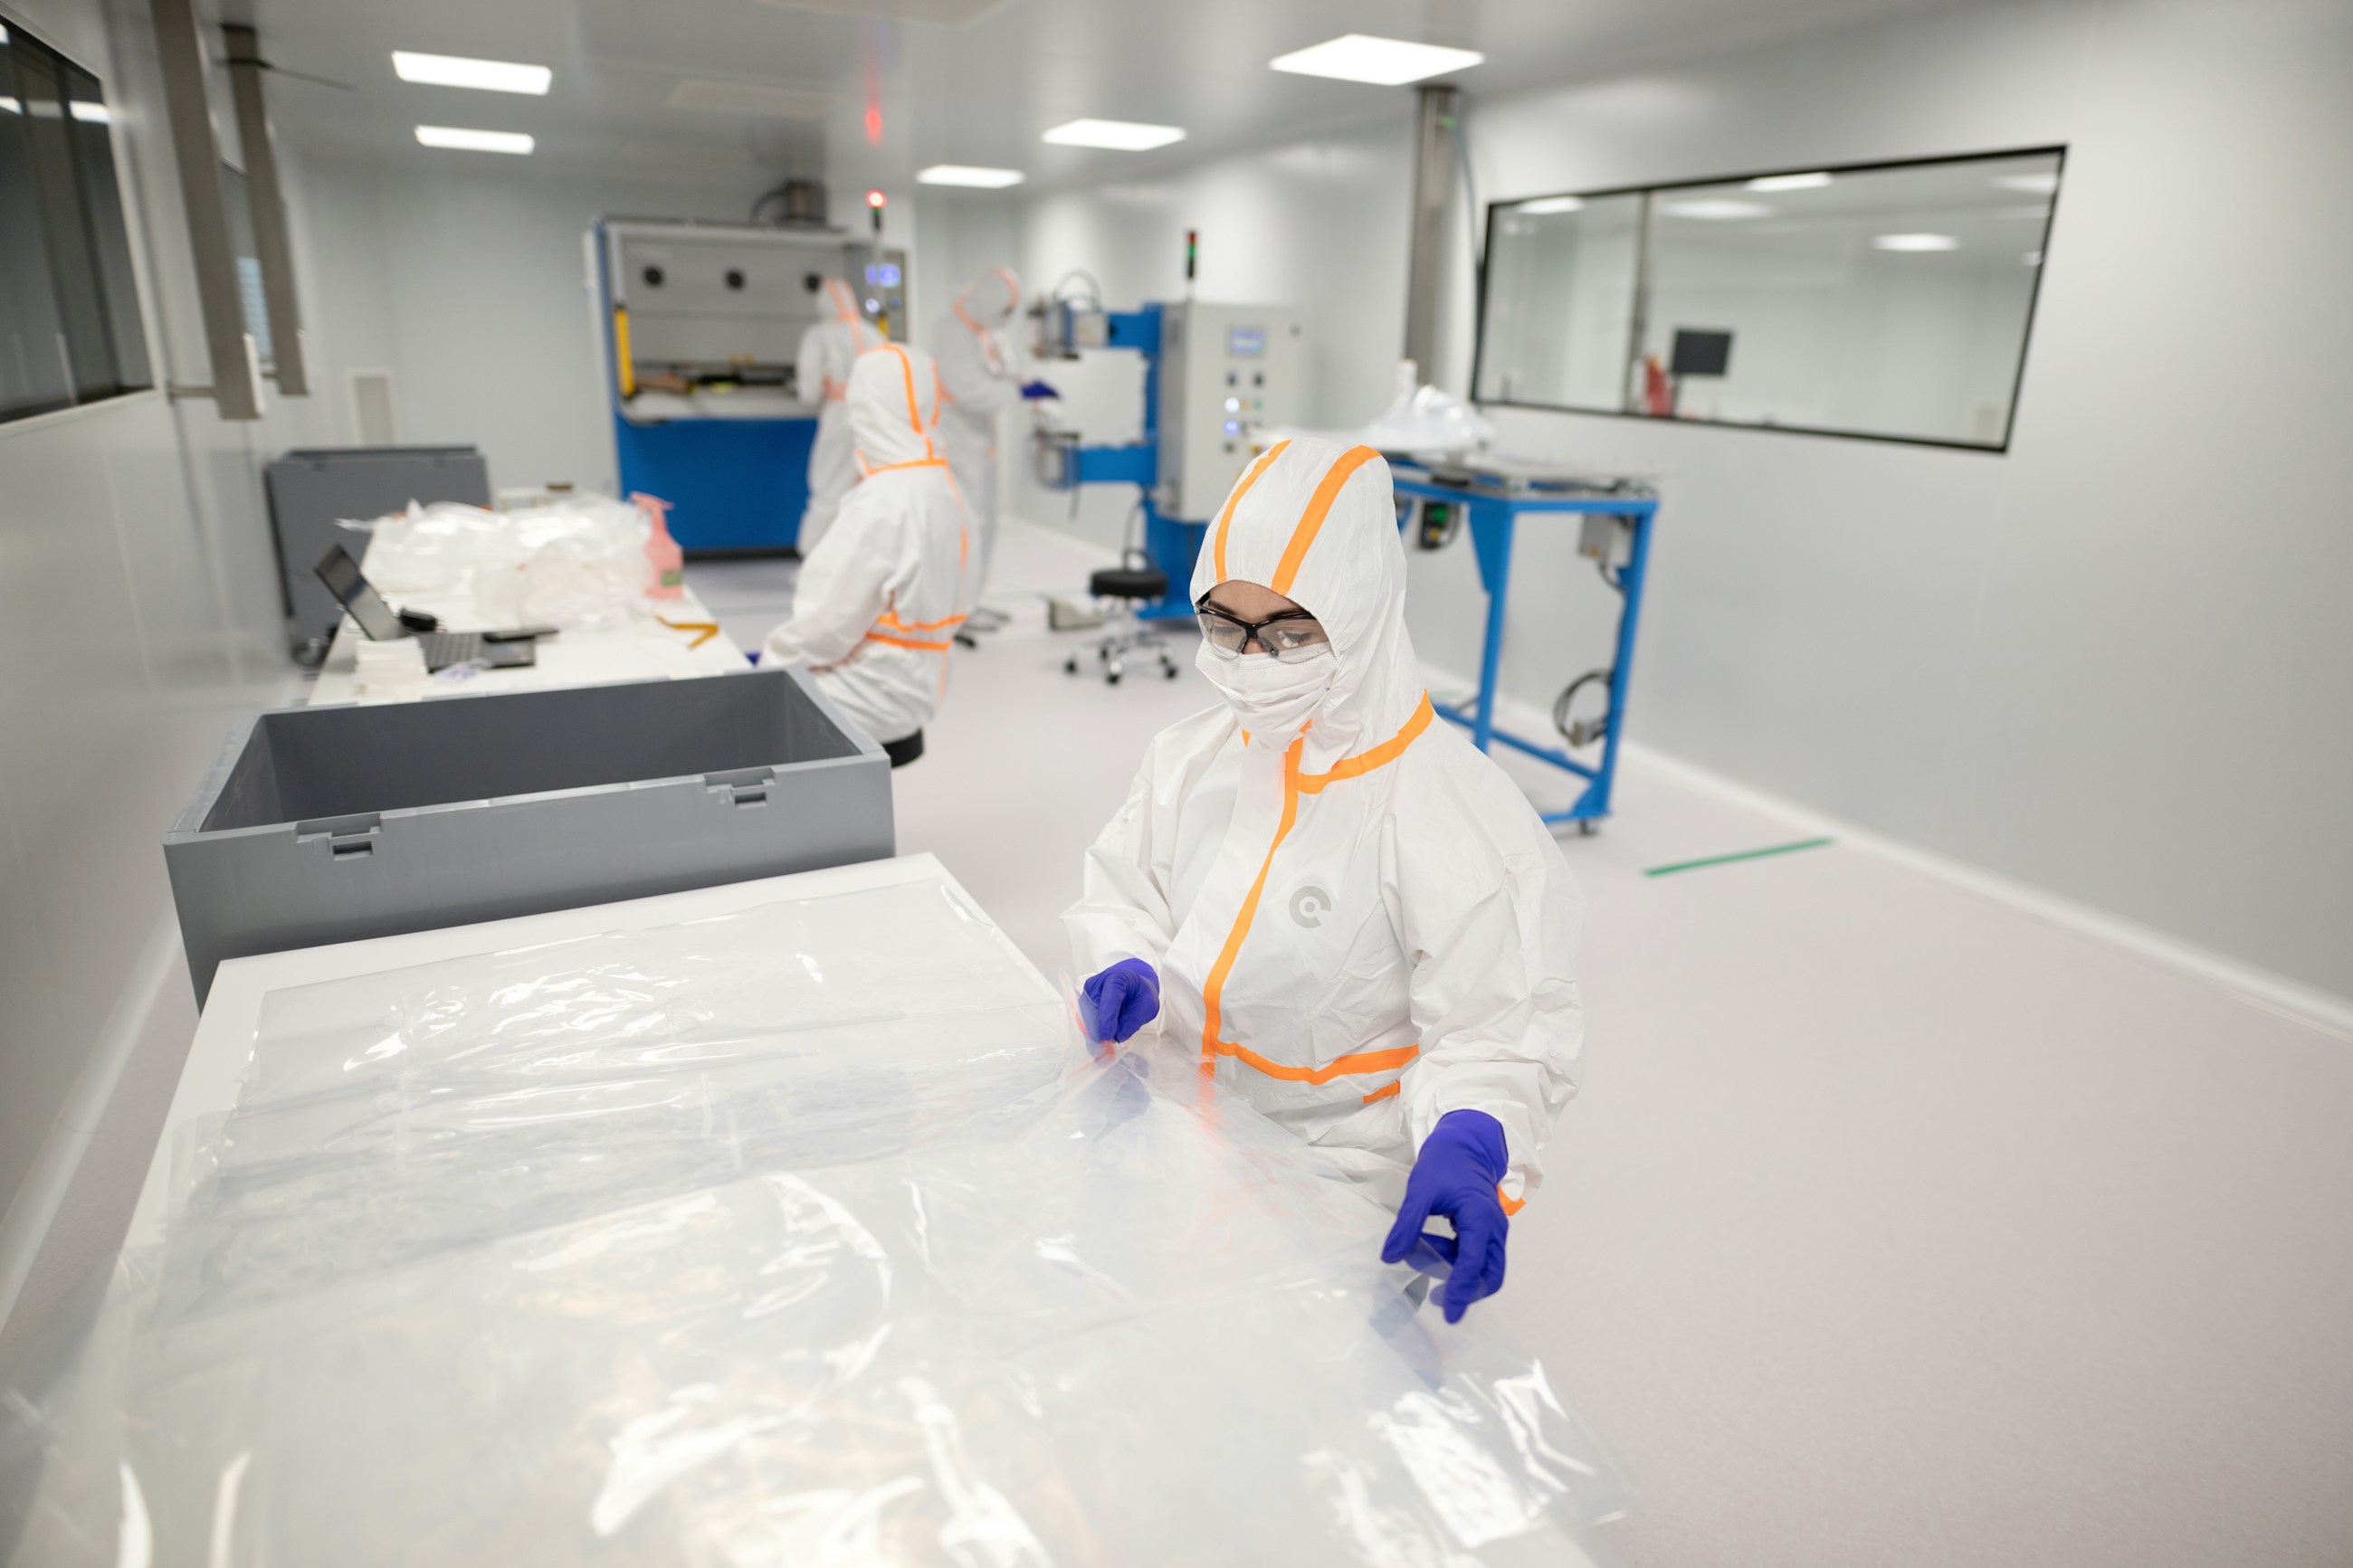
제어기 기판에 15마이크로미터 크기의 이물이 하나 붙으면 솔더 브리지가 생기고 그 기판은 차량 수명 내내 잠재 결함을 안게 됩니다.
화성공장의 SMT 구역은 ISO 14644-1 Class 8, 반도체 실장 구역은 Class 7 로 관리합니다. 입고 자재는 전실에서 포장을 벗기고, 작업자는 에어샤워를 거쳐 들어갑니다.
34개 SMT 라인은 각각 AOI 와 X-ray 검사를 붙여 두었습니다. BGA 패키지의 솔더볼 내부 보이드율은 15% 이하로 관리합니다.
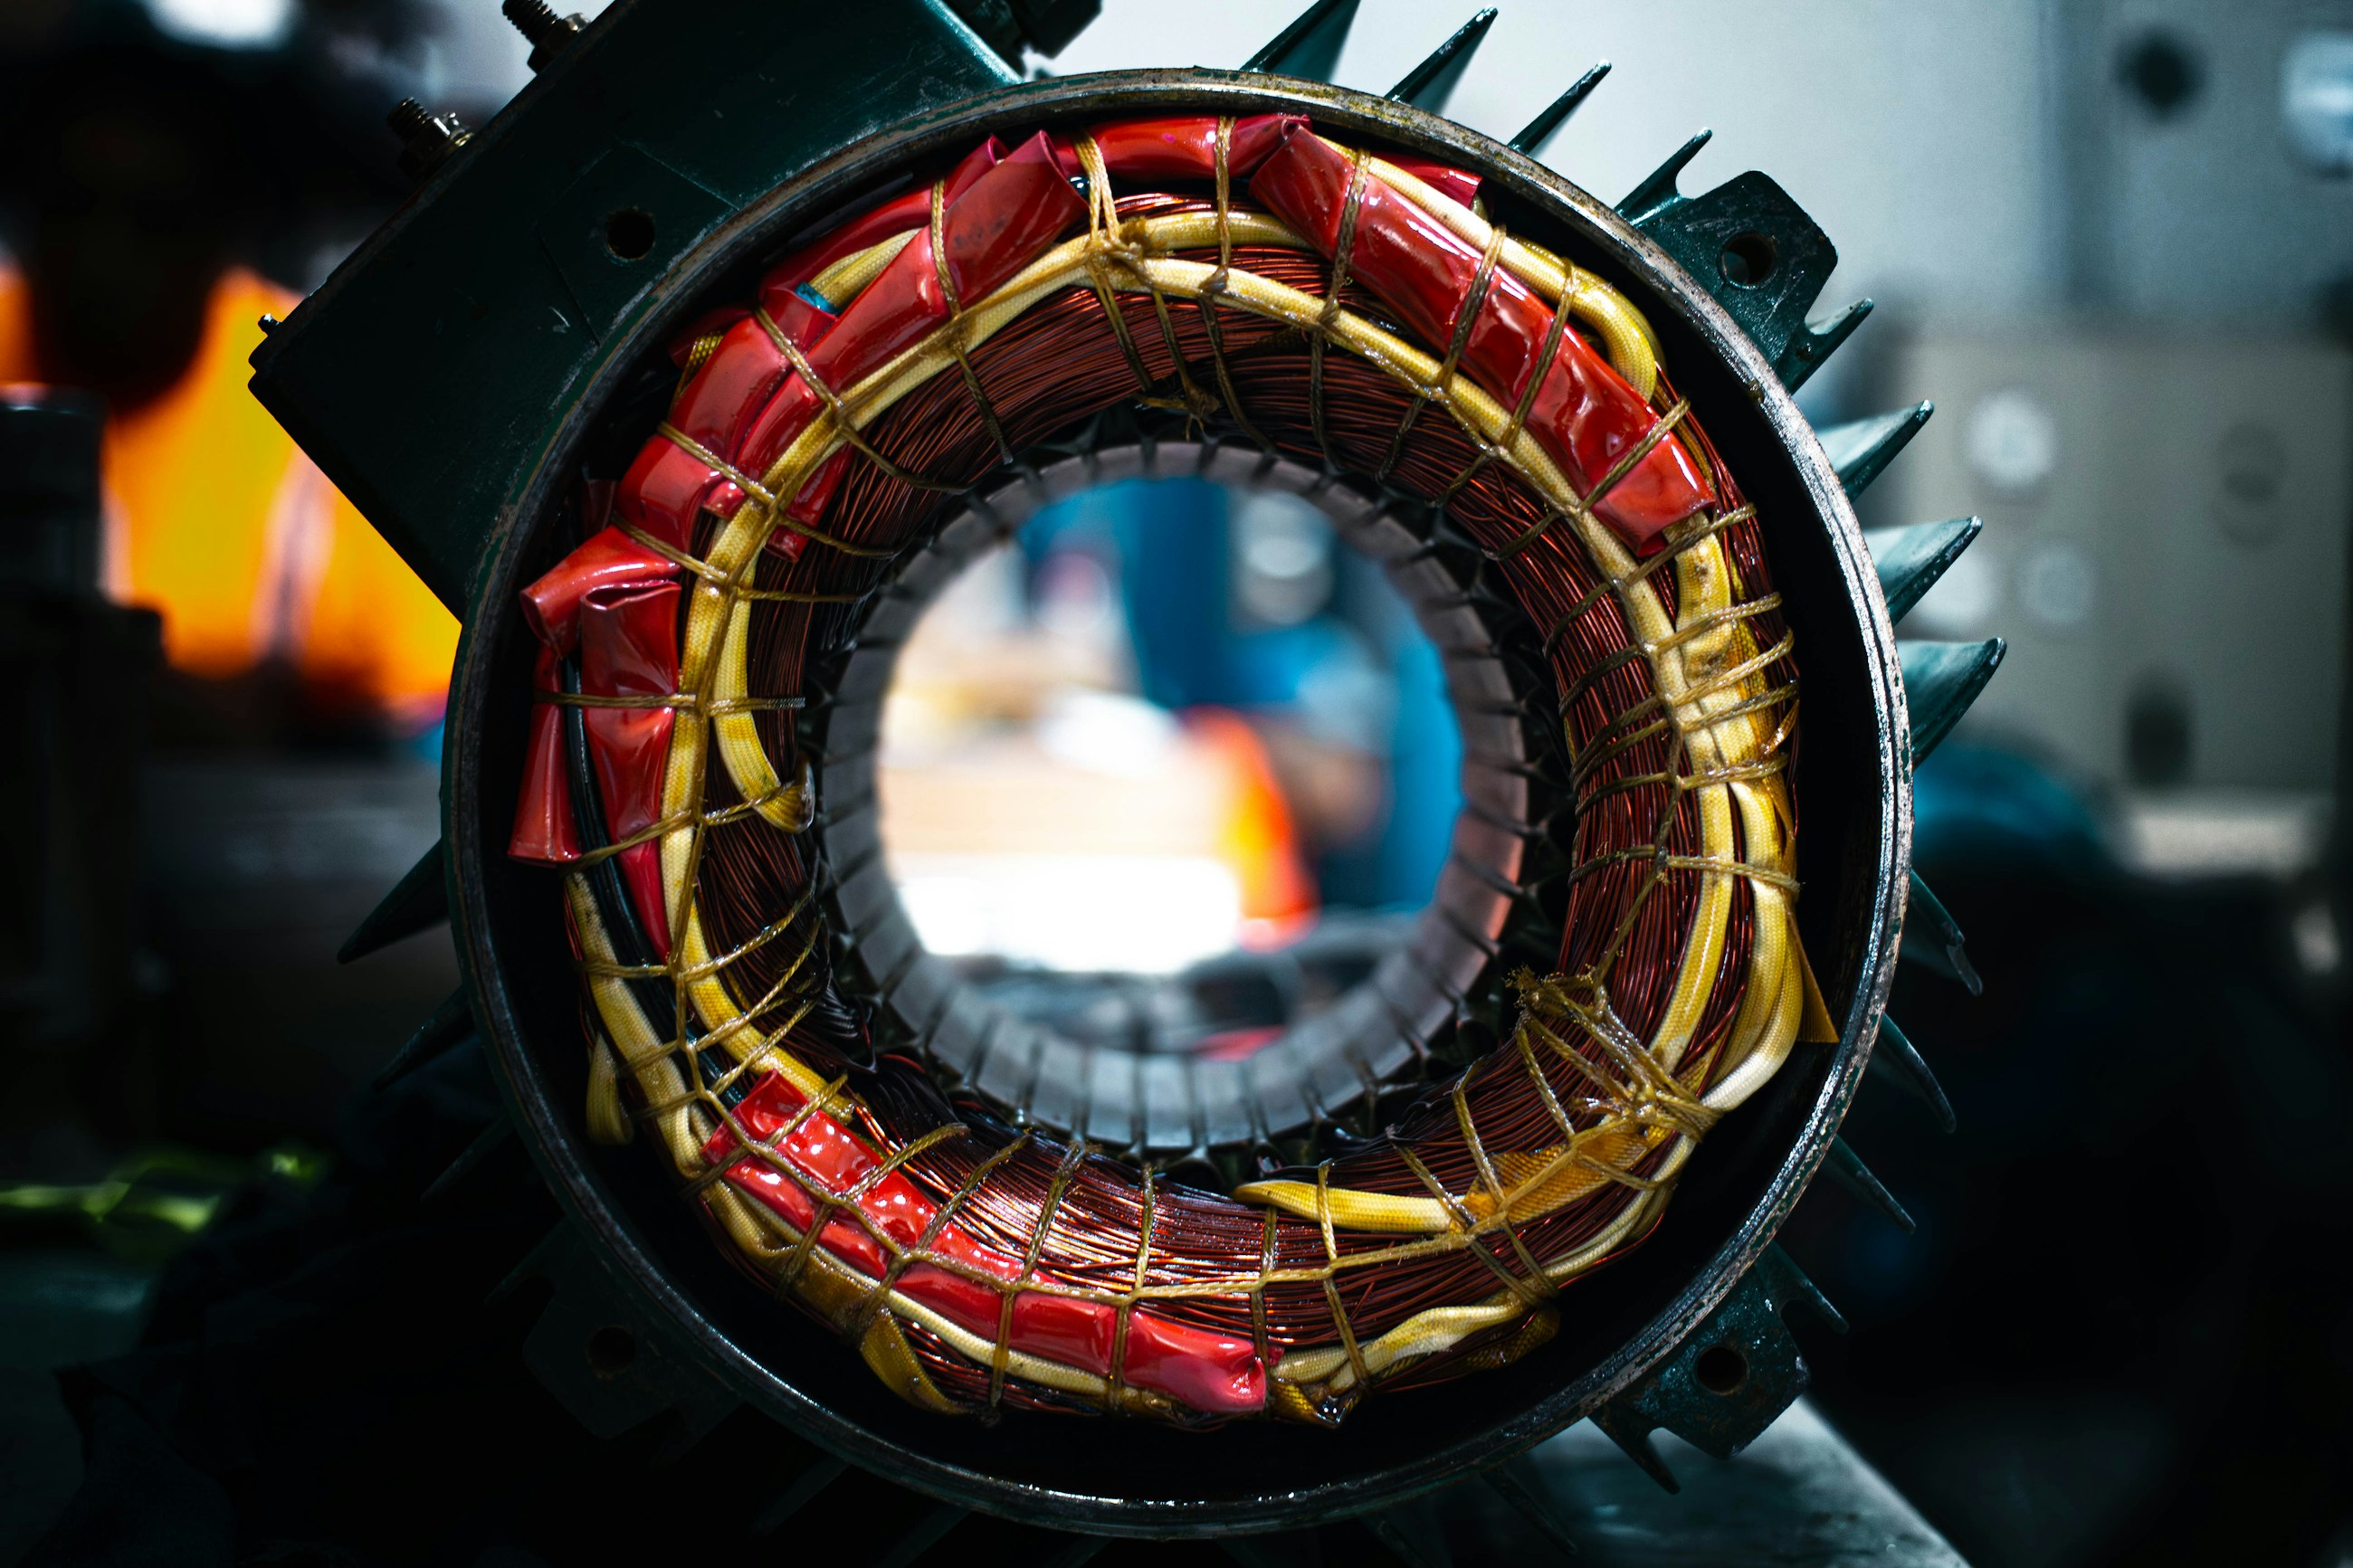
구동모터의 출력 밀도는 슬롯 안에 구리를 얼마나 채우느냐로 결정됩니다. 둥근 선을 감으면 빈틈이 생기지만, 사각 단면의 헤어핀을 꽂으면 점적률이 올라갑니다.
아산공장은 헤어핀 성형·삽입·용접·함침을 하나의 라인으로 묶었습니다. 레이저 용접부는 전수 비전 검사를 하고, 함침 후 절연저항을 100MΩ 이상으로 확인합니다.
3라인 준공으로 구동모터 생산능력은 연 90만 대가 되었습니다. 감속기와 인버터 라인이 같은 건물 안에 있어 통합 모듈 조립까지 한 번에 이어집니다.
담당 엔지니어가 영업일 기준 2일 이내에 적용 가능성과 개발 일정 초안으로 회신드립니다.