Overview
정밀도의 조건
정밀도를 무너뜨리는 것들
가공 정밀도를 무너뜨리는 원인은 세 가지입니다. 공구가 마모되고, 기계가 열로 늘어나고, 소재마다 절삭 저항이 다릅니다. 세 가지 모두 시간이 지나면서 조금씩 진행됩니다.
공구 마모는 절삭 부하 신호로 감지합니다. 주축 전류가 기준선에서 벗어나는 패턴을 보면 마모 단계를 추정할 수 있습니다. 한계에 도달하기 전에 교체하도록 공구 수명을 개별 관리합니다.
열변위는 더 까다롭습니다. 기계가 가동을 시작하면 주축과 볼스크류가 온도로 늘어나고 몇 시간 뒤 안정됩니다. 그 사이에 가공한 부품은 치수가 조금씩 다릅니다. 주요 지점에 온도 센서를 붙여 실시간 보정하고, 정밀 부품은 예열 후 가공합니다.
Equipment
가공 설비
| 설비 | 보유 대수 | 주요 가공 | 달성 정밀도 |
|---|---|---|---|
| 5축 동시가공기 | 74대 | 캘리퍼, 너클, 하우징 복합 형상 | 위치도 0.010mm |
| 터닝센터 | 118대 | 축류, 로터, 원통 부품 | 진원도 0.005mm |
| 연삭기 | 62대 | 베어링 궤도면, 기어 치면 | 조도 0.10㎛Ra |
| 슈퍼피니싱기 | 18대 | 베어링 궤도면 마무리 | 조도 0.05㎛Ra |
| 호닝기 | 22대 | 캘리퍼 보어, 실린더 내경 | 진원도 0.008mm |
| 기어 호빙·셰이빙 | 26대 | 감속기 기어 치형 | ISO 1328 등급 5 |
Metrology
계측이 정밀도를 정의합니다
측정할 수 없으면 만들 수 없습니다
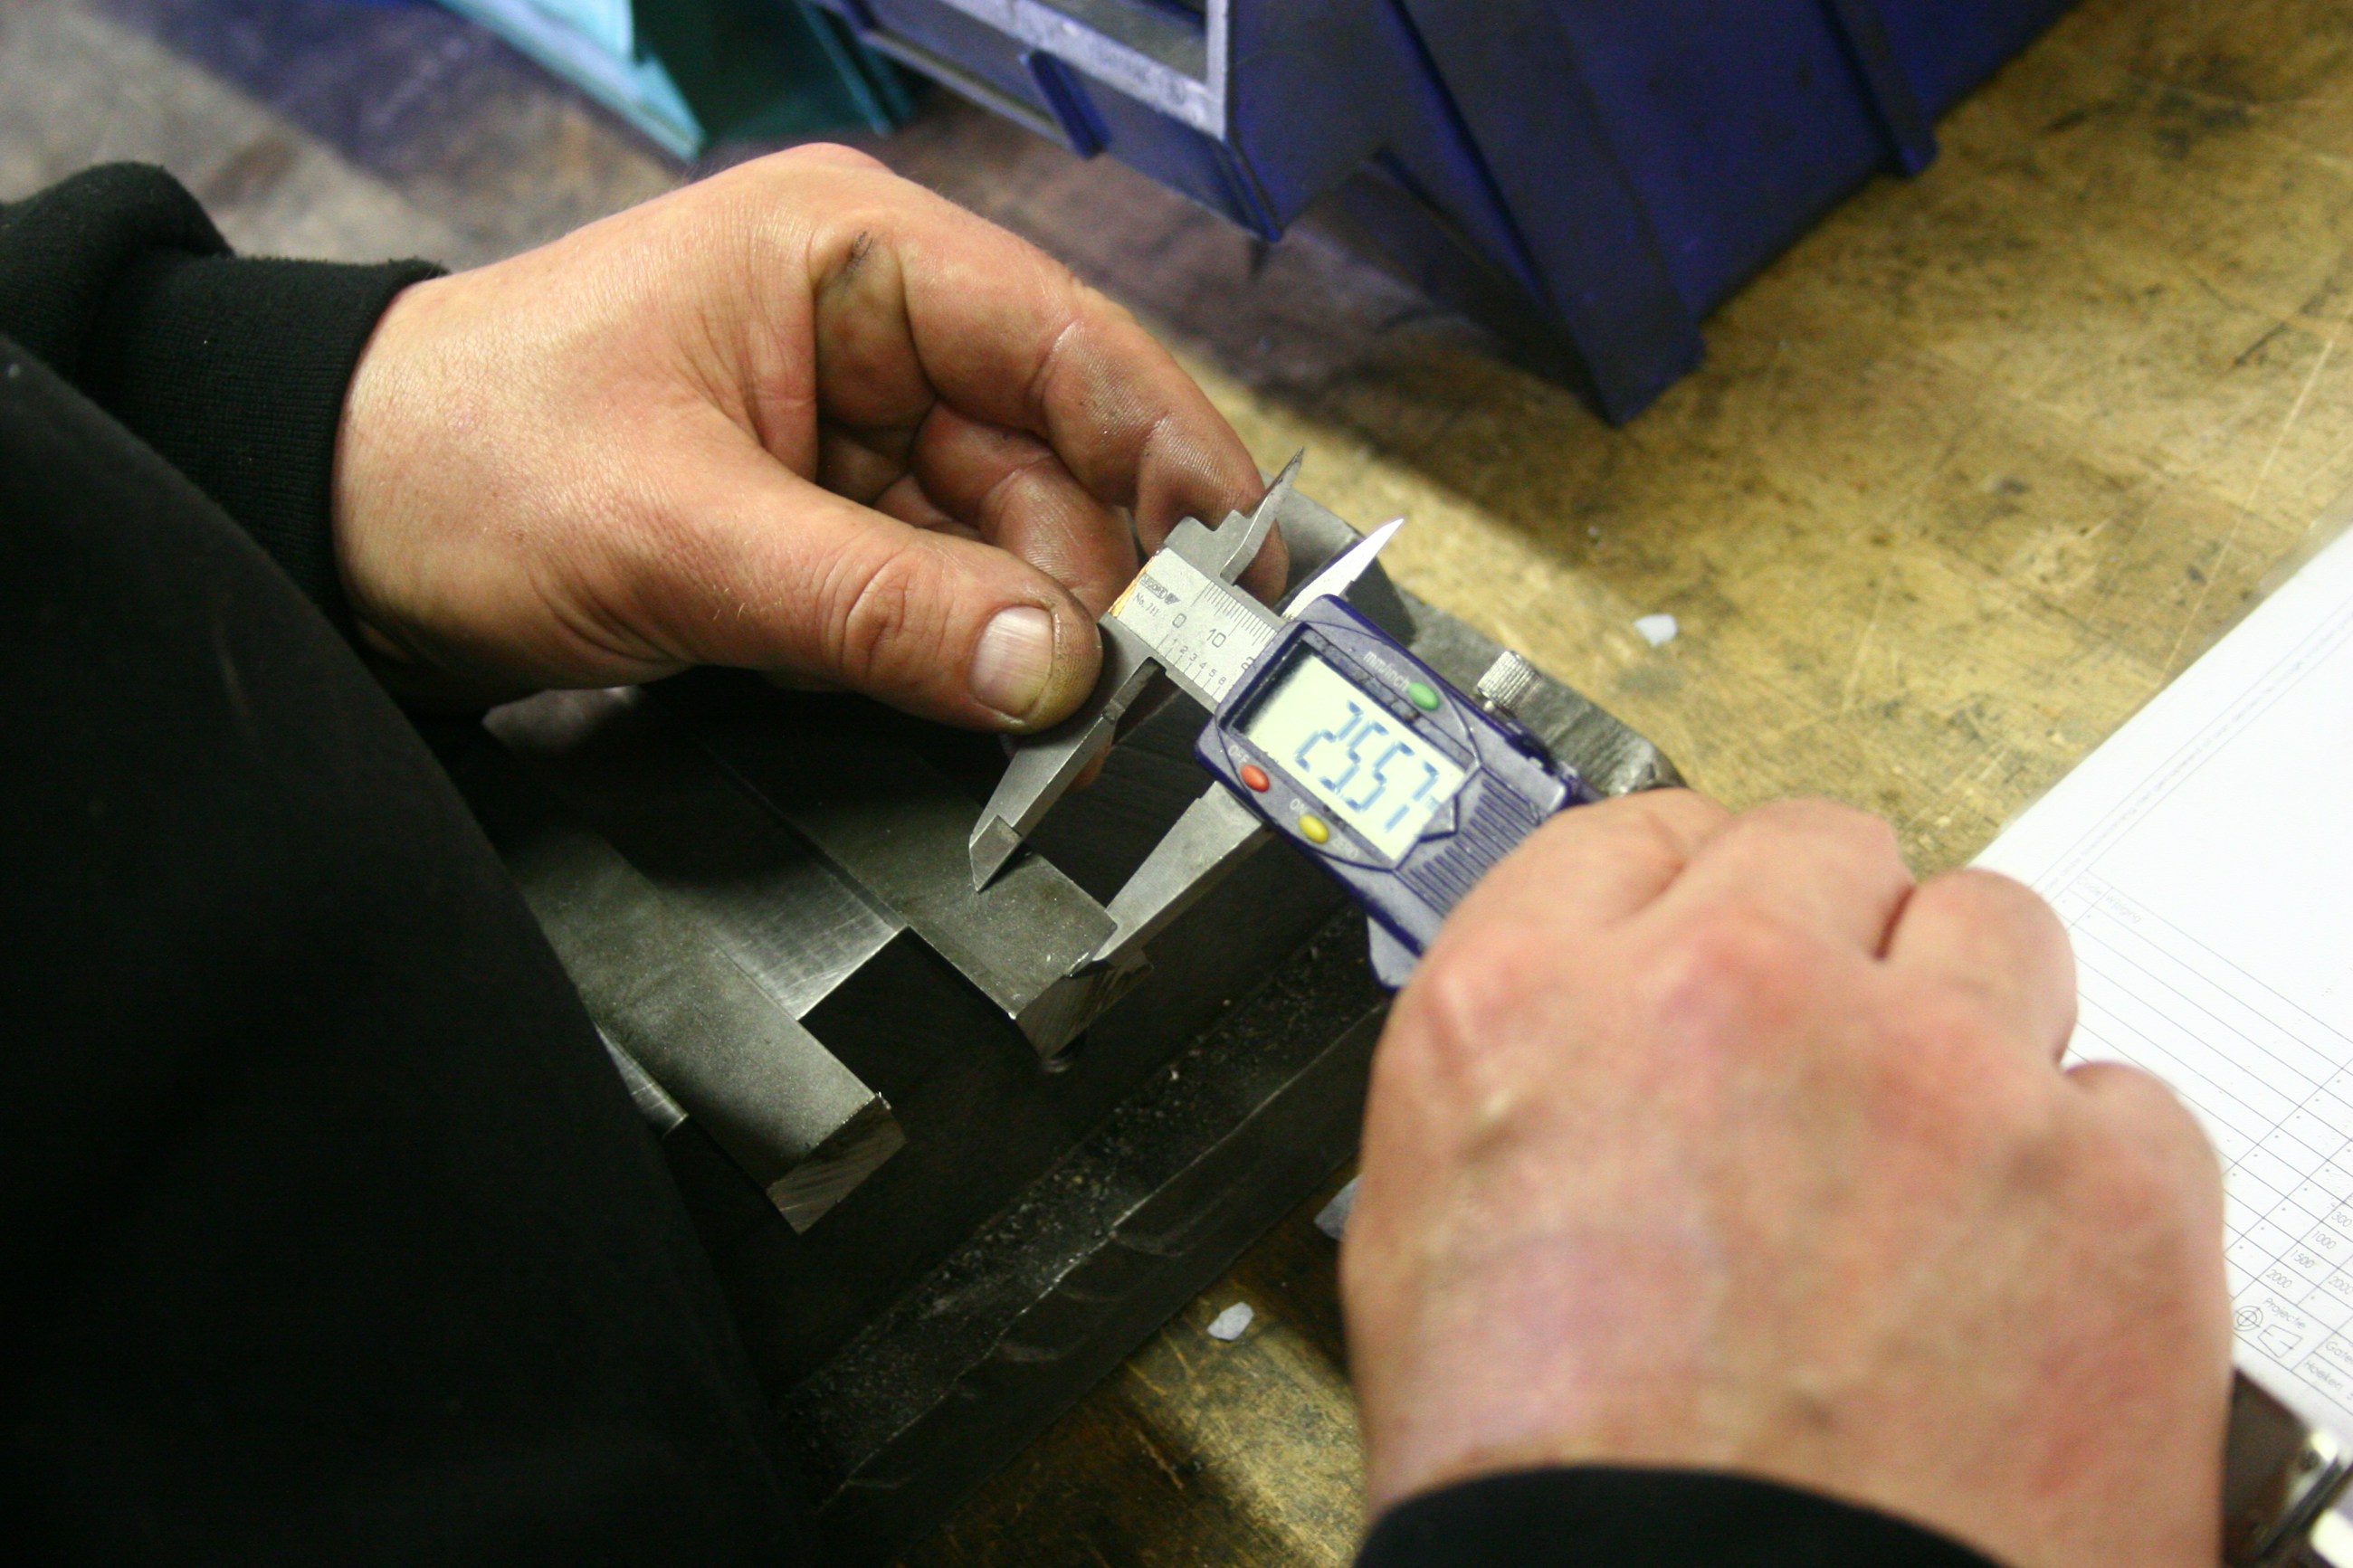
0.008mm 의 진원도를 관리하려면 그보다 훨씬 정밀한 측정 수단이 필요합니다. 측정 불확도가 공차의 10% 를 넘으면 그 측정은 판정에 쓸 수 없습니다.
창원공장은 항온실(20±0.5℃)에 3차원 측정기 52대를 두고 있습니다. 공기 게이지는 라인 안에 설치해 가공 직후 전수 측정하고, 주기적으로 3차원 측정기 결과와 대조해 교정합니다.
조립 후 내부 형상은 산업용 CT 로 확인합니다. 캘리퍼 안의 유로 단면이나 주조 부품 내부 기공을 분해하지 않고 볼 수 있습니다. CT 4대를 보유하고 있으며 초도품과 정기 샘플에 적용합니다.
부품 사양서와 요구 조건을 보내주십시오
담당 엔지니어가 영업일 기준 2일 이내에 적용 가능성과 개발 일정 초안으로 회신드립니다.