Overview
수축과 휨
줄어드는 만큼 미리 키웁니다
사출 성형은 녹인 수지를 금형에 채워 넣고 식히는 공정입니다. 식으면서 부피가 줄어드는데, 이 수축률은 수지 종류와 강화재 함량, 부위별 두께에 따라 다릅니다.
두께가 두꺼운 부위는 천천히 식으며 많이 줄고, 얇은 부위는 빨리 식으며 적게 줍니다. 이 차이가 휨을 만듭니다. 유리섬유가 들어가면 섬유가 흐름 방향으로 정렬돼 방향에 따라 수축률이 달라집니다.
미래모빌 테크는 성형 해석으로 수축과 휨을 미리 계산해 금형 형상을 보정합니다. 보정 후에도 시작 금형으로 실측해 차이를 확인하고 다시 수정합니다. 대형 공조 케이스의 경우 이 과정을 평균 3회 반복합니다.
Equipment
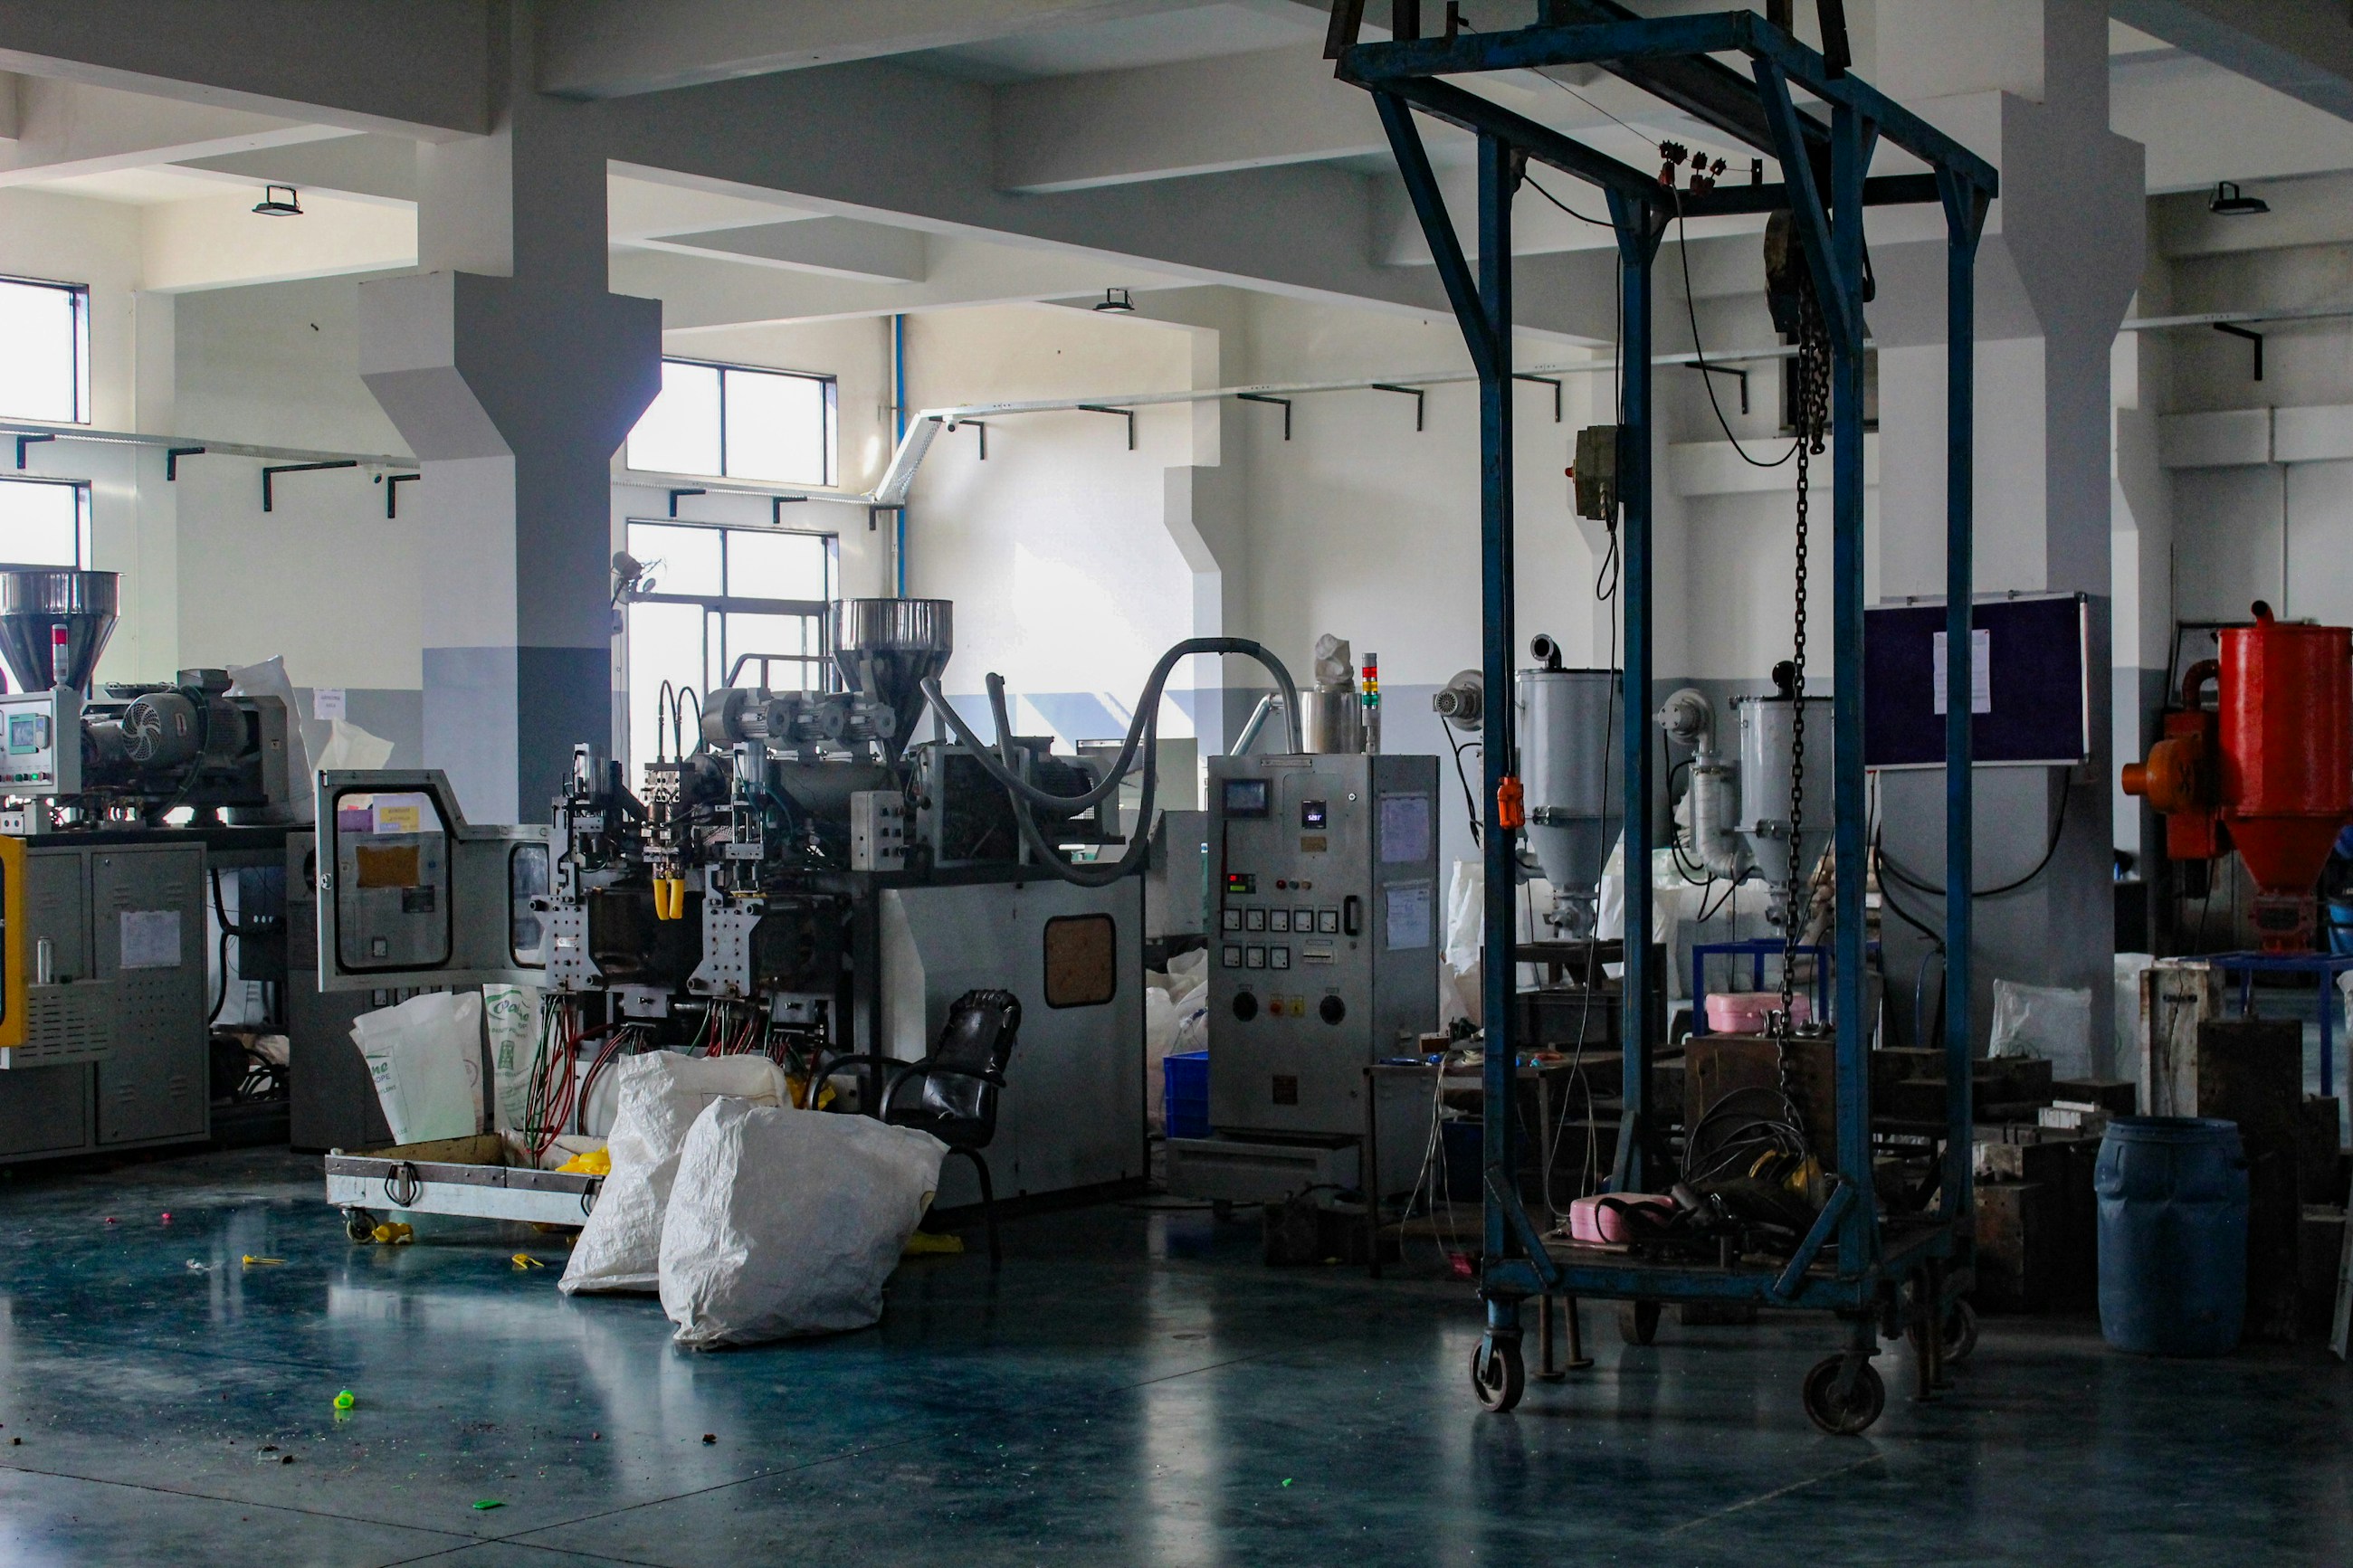
성형 설비
| 설비 구분 | 보유 | 형체력 | 대상 부품 |
|---|---|---|---|
| 소형 사출기 | 38대 | 80~250톤 | 커넥터 하우징, 소형 브래킷 |
| 중형 사출기 | 34대 | 250~800톤 | 제어기 하우징, 램프 리플렉터 |
| 대형 사출기 | 18대 | 800~2,500톤 | 공조 케이스, 대형 덕트 |
| 광학 성형기 | 6대 | 180~400톤 | 램프 렌즈, 도광체 |
| 이색 성형기 | 12대 | 250~650톤 | 실링 일체 하우징, 램프 렌즈 조합 |
Specification
성형 기준
- 주요 수지
- PA66-GF30 (공조 케이스) / PBT-GF20 (레이더 레이돔) / PMMA 광학등급 (램프 렌즈) / PC-ABS (제어기 하우징) / PP-TD20 (램프 하우징)
- 건조 조건
- PA66 80℃ 4시간 (수분 0.15% 이하) / PBT 130℃ 3시간 (0.02% 이하) / PMMA 90℃ 4시간 (0.03% 이하)
- 성형 조건
- 금형 온도 부위별 3구간 독립 제어 / 보압 3단 프로파일 / 사출 속도 5단 프로파일
- 치수 관리
- 성형 후 24시간 항온항습(23℃ 50%RH) 안정화 후 측정 / 조립 기준면 평면도 0.3mm 이내 / 중요 치수 Cpk 1.67 이상
- 광학 부품
- 렌즈 곡률 반경 ±0.05mm / 표면 조도 0.02㎛Ra / 복굴절 15nm 이하 / 투과율 92% 이상
- 검사
- 전수 중량 검사 (편차 ±0.8%) / 외관 자동 검사 / 주기 치수 검사 (샷 500회마다)
Direction
개발 방향
- 광학 성형 : 램프 렌즈는 두께가 두꺼워 냉각에 시간이 걸립니다. 다단 보압과 금형 온도 프로파일로 싱크마크와 복굴절을 함께 관리합니다.
- 이색 성형 : 하우징과 실링을 한 금형에서 연속 성형하면 조립 공정과 누설 위험이 줄어듭니다. 접착 강도는 인장 시험으로 검증합니다.
- 재생 수지 : 사내 스프루·런너를 분쇄해 재투입하는 비율을 15% 로 관리하고 있습니다. 물성 저하를 막기 위해 상한을 둡니다.
- 금형 관리 : 금형별 샷 수를 추적해 예방 보전을 실시합니다. 게이트 마모로 인한 미충전 불량을 사전에 차단합니다.
부품 사양서와 요구 조건을 보내주십시오
담당 엔지니어가 영업일 기준 2일 이내에 적용 가능성과 개발 일정 초안으로 회신드립니다.